


Výroba dílu SMC nekončí otevřením lisu. Většina lisovaných součástí stále vyžaduje oříznutí hran, opracování otvorů, odstranění otřepů, výřezy nebo rozměrovou úpravu před montáží.
Metoda ořezávání může přímo ovlivnit rozměrovou přesnost, kvalitu břitu, dobu cyklu, spotřebu nástroje, tvorbu prachu a v konečném důsledku cenu za hotovou součást.
Pro automobilové panely, elektrické skříně, součásti baterií, části zařízení a další lisované výrobky si výrobci běžně vybírají mezi CNC frézováním, řezáním abrazivním vodním paprskem, ořezáváním, řezáním nebo broušením, ručním ořezáváním a ve vybraných aplikacích i řezáním laserem.
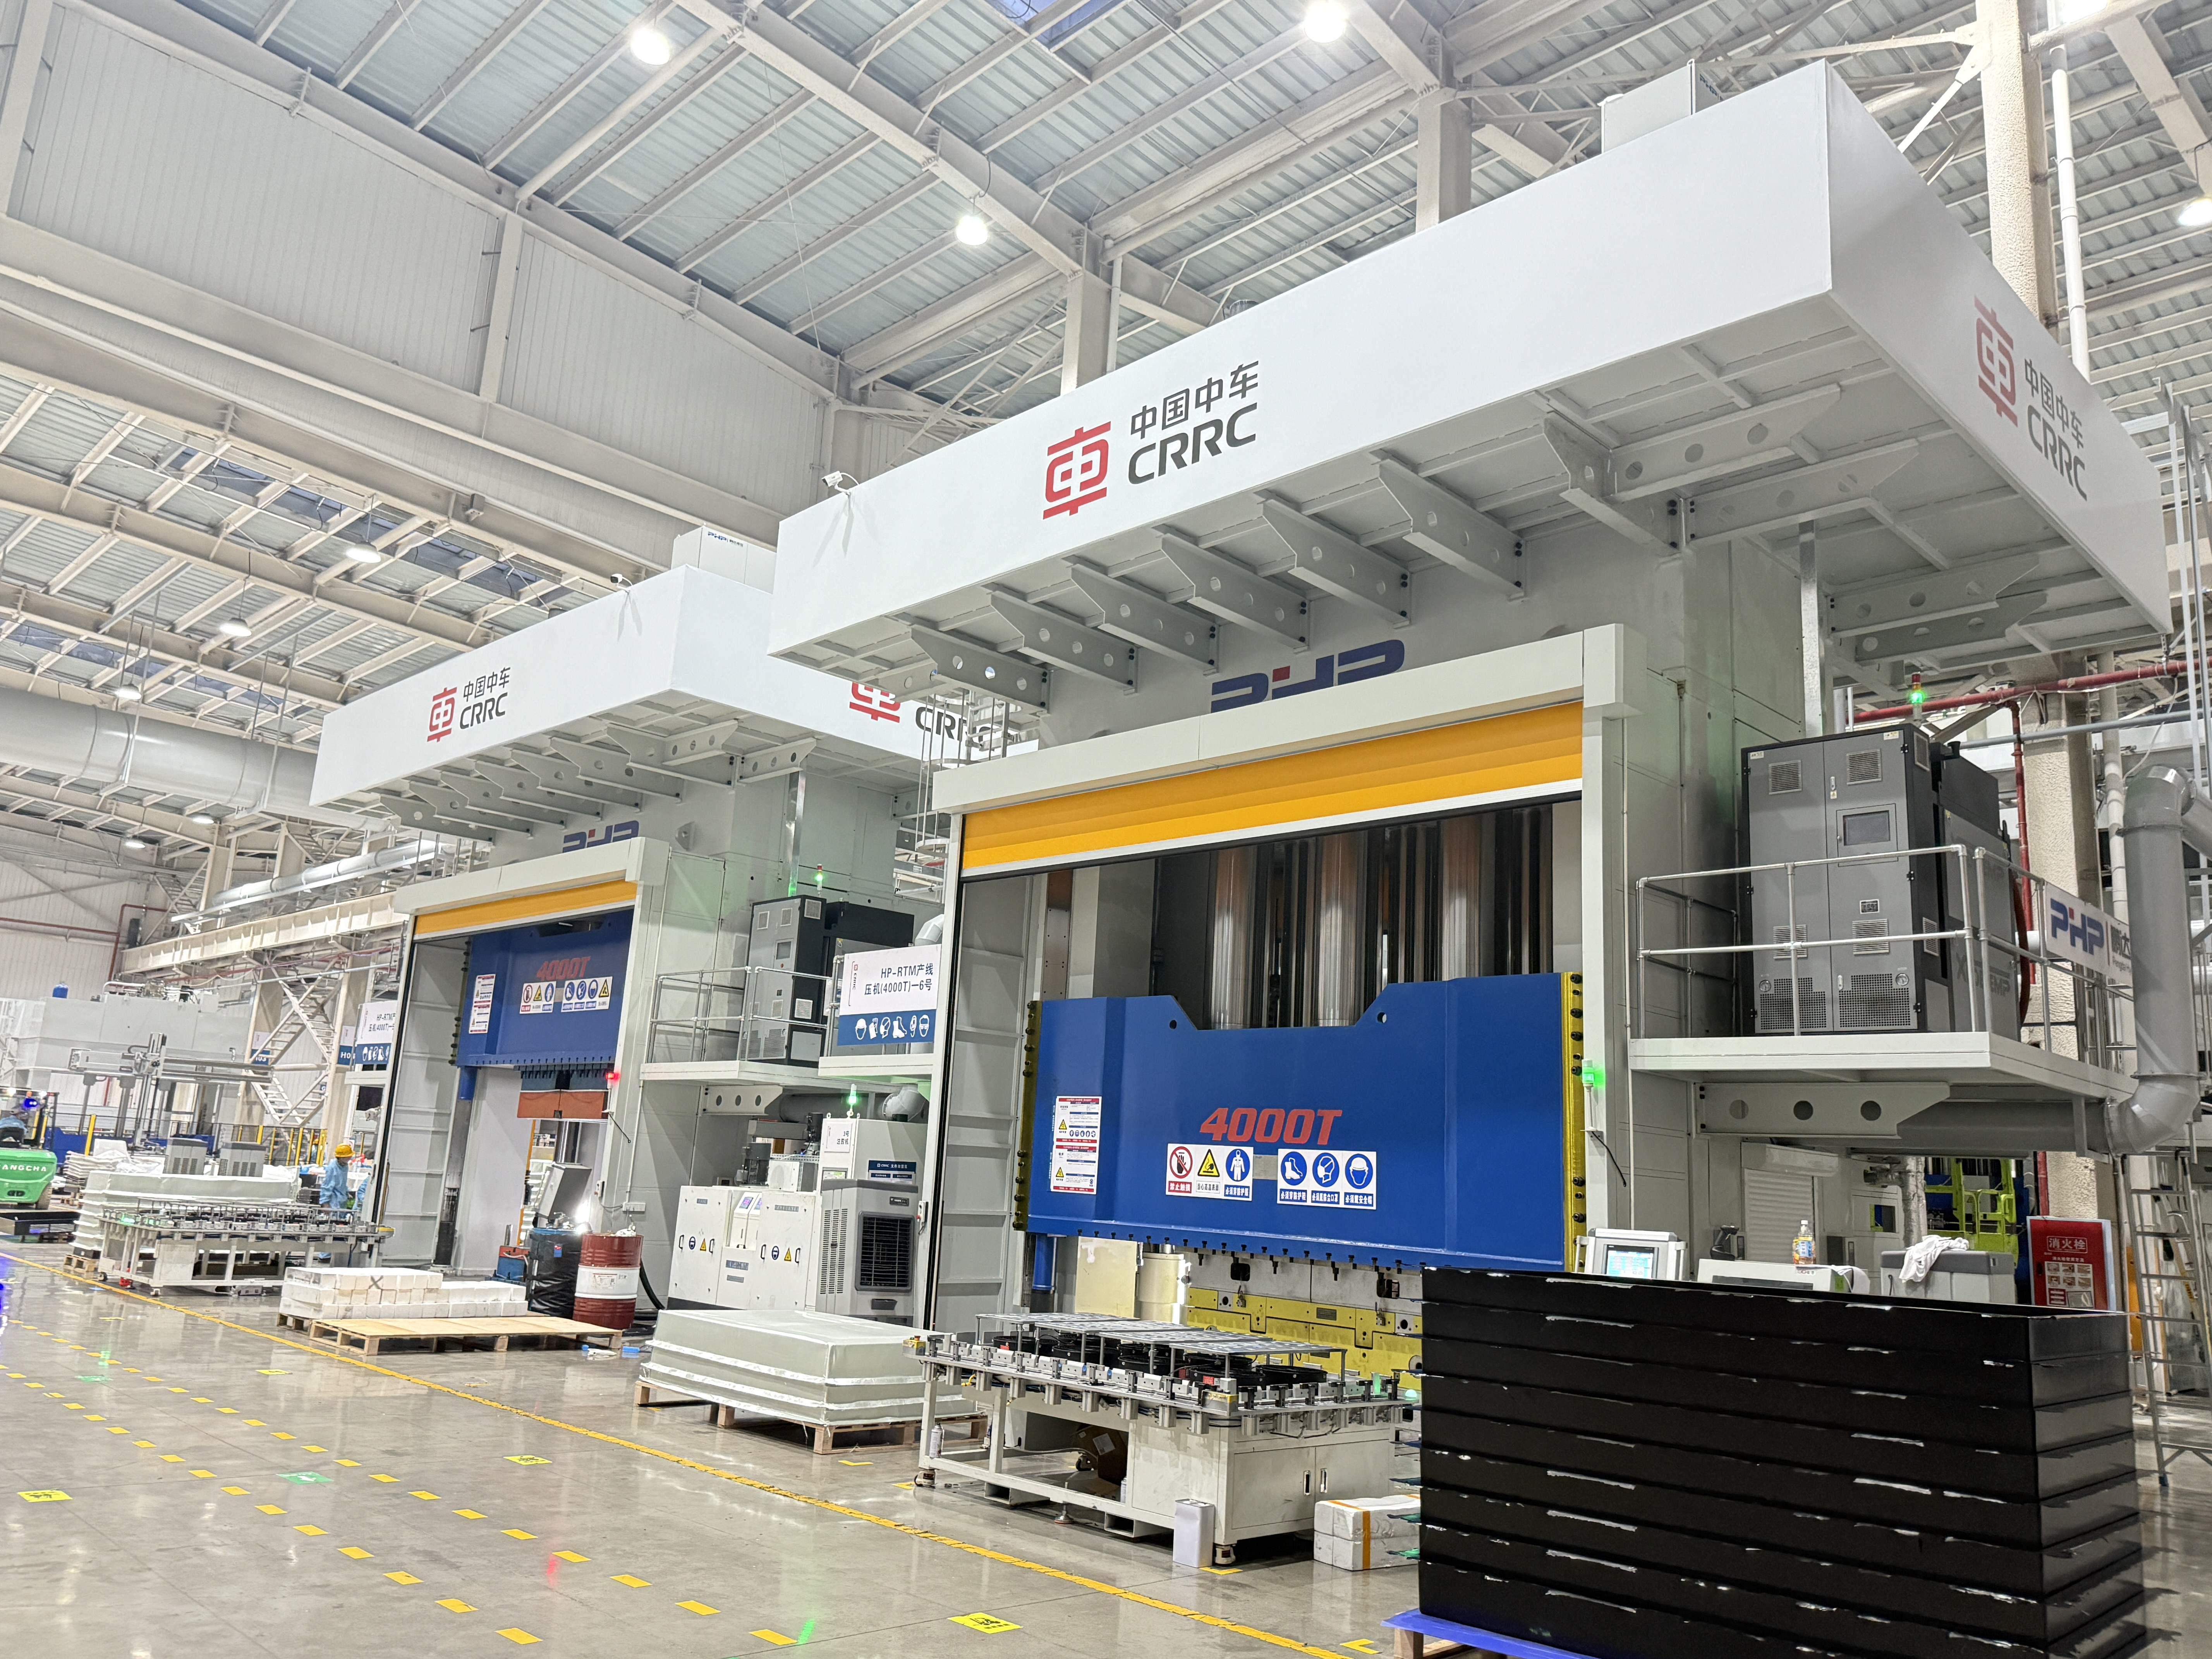
Pro každou komponentu SMC neexistuje jediná nejlepší metoda. Správná volba závisí na geometrii dílu, složení SMC, tloušťce stěny, objemu výroby, požadavcích na tolerance, následné dokončovací úpravě a úrovni požadované automatizace.
Jak vybrat metodu ořezávání dílů SMC
Praktické rozhodnutí o oříznutí by mělo začít pěti otázkami:
- Jaký je roční objem výroby?
- Jak složitý je obrys oříznutí?
- Jaká rozměrová tolerance je požadována?
- Jak silný a abrazivní je materiál SMC?
- Bude proces ořezávání ruční, založený na CNC nebo integrovaný do automatizované výrobní buňky?
U prototypů a malých výrobních sérií se flexibilní procesy, jako je CNC frézování a řezání vodním paprskem, obvykle vyhýbají nákladům na specializované nástroje pro ořezávání. Pro stabilní, velkoobjemovou automobilovou výrobu může ořezávání ospravedlnit mnohem větší počáteční investici do nástrojů kvůli krátké době cyklu.
CNC směrování zaujímá střední pozici. Je programovatelný, vhodný pro otvory a složité profily a lze jej začlenit do robotických nebo automatických výrobních buněk.
| Metoda ořezávání | Typická aplikace | Objem výroby | Flexibilita | Potenciál přesnosti | Počáteční náklady na nástroje |
|---|---|---|---|---|---|
| CNC směrování | Složité obrysy, otvory, štěrbiny | Nízká až vysoká | Vysoká | Vysoká | Střední |
| Abrazivní vodní paprsek | Tlusté nebo obtížné kompozitní profily | Nízká až střední | Velmi vysoká | Vysoká | Střední |
| Ořezávání lisem / lisem | Opakující se výrobní díly | Vysoká | Nízká | Vysoká after tooling validation | Vysoká |
| Řezání pilou / abrazivem | Rovné nebo jednoduché okraje | Nízká až střední | Střední | Střední | Nízká |
| Ruční ořezávání | Prototyp, oprava, sekundární úprava | Nízká | Velmi vysoká | Závisí na operátorovi | Nízká |
| Řezání laserem | Vybrané tenké nebo speciální kompozitní aplikace | Závisí na aplikaci | Vysoká | Potenciálně vysoká | Vysoká |
Příklad 1: Velkoobjemový automobilový vnější komponent
Vezměme si automobilový panel SMC vyráběný v počtu 60 000 kusů ročně se stabilním designem a opakovatelnou linií obložení.
Speciální operace ořezávání nebo vysoce automatizovaná CNC ořezová buňka mohou poskytnout lepší ekonomiku než opakované obrábění každé hrany na univerzálním stroji.
Větší investice do nástrojů je rozdělena do desítek tisíc dílů.
Příklad 2: Skříň nízkoobjemového energetického zařízení
Nyní zvažte skříň SMC vyráběnou pouze 2 000 kusy ročně, s několika velikostmi produktů a pravidelnými technickými změnami.
CNC router nebo systém vodního paprsku se normálně snáze přeprogramují než speciální ořezávací matrice.
Hybridní proces může mít také smysl. Řezání vodním paprskem může rychle odstranit velké části, následuje CNC frézování montážních otvorů, kritických rozhraní a prvků s vysokou tolerancí.
CNC směrování, vodní paprsek, ořezávání a další metody
SMC obsahuje výztuhu, pryskyřici a často minerální plniva. Tyto přísady činí materiál velmi odlišným od obrábění hliníku nebo neplněných termoplastů.
Skleněná vlákna, uhlíková vlákna a plniva mohou urychlit opotřebení nástroje. Publikované studie obrábění na SMC ukázaly, že řezné síly se zvyšují s opotřebením nástrojů, což znamená, že stav nástroje by měl být považován za procesní proměnnou, spíše než jen čekat na viditelné selhání nástroje.
CNC směrování
CNC frézování je jedním z nejuniverzálnějších řešení pro ořezávání SMC.
Dokáže zpracovat:
- vnější obrysy;
- otvory a otvory;
- sloty;
- montážní vlastnosti;
- dokončování hran;
- více variant dílů pomocí různých CNC programů.
Pro počáteční vývoj procesu mohou výrobci vyhodnotit otáčky vřetena v rozsahu přibližně 12 000–24 000 otáček za minutu pomocí vhodných kompozitních řezných nástrojů s malým průměrem. Rychlost posuvu může začít kolem 1–6 m/min a poté může být optimalizována pomocí řezných zkoušek.
Tyto údaje jsou výchozími body vývoje procesu, nikoli univerzálním nastavením.
Konečné parametry závisí na zatížení vlákna, obsahu plniva, tloušťce, geometrii frézy, průměru nástroje, tuhosti vřetena, tuhosti upínacího přípravku, požadované povrchové úpravě břitu a extrakčním výkonu.
Karbidové nástroje lze použít pro mnoho aplikací, zatímco nástroje s diamantovým povlakem nebo PCD mohou být hodnoceny tam, kde se abrazivní opotřebení stává hlavním výrobním nákladem.
Užitečná strategie výměny nástrojů není jednoduše:
Po X dílech vyměňte frézu.
Místo toho sledujte:
- akumulovaná délka řezu;
- zatížení vřetena;
- řezná síla, pokud je k dispozici;
- drsnost hrany;
- prasknutí otřepů nebo vláken;
- rozměrový drift.
Nástroj by se měl vyměnit, když začne měřitelné zhoršení kvality, spíše než podle libovolného univerzálního počtu dílů.
Abrazivní řezání vodním paprskem
Abrazivní obrábění vodním paprskem odstraňuje materiál bez vytvoření stejné tepelně ovlivněné zóny jako při tepelném řezání.
Je proto atraktivní pro kompozitní komponenty, kde je důležité minimalizovat tepelné poškození.
Mezi typické proměnné vývoje procesu patří:
- tlak vody;
- průtok abraziva;
- velikost abrazivních částic;
- průměr trysky;
- distanční vzdálenost;
- rychlost posuvu;
- piercingová strategie.
Průmyslové systémy mohou pracovat v tlakovém rozsahu zhruba 250–400 MPa, přičemž jako výchozí bod pro procesní zkoušky se často používají granátová abraziva, jako je přibližně 80 mesh.
Avšak zvýšení rychlosti pojezdu pouze za účelem zkrácení doby cyklu může zvýšit zúžení řezu nebo snížit kvalitu spodní hrany.
Výzkum zahrnující ořezávání řezaných vláken SMC abrazivním vodním paprskem ukázal, že vhodné provozní podmínky mohou vytvářet relativně jednotné povrchy s omezeným vytahováním vláken.
Die nebo Press Trimming
Ořezávání je obzvláště atraktivní, když:
- objem výroby je vysoký;
- geometrie součásti je stabilní;
- čáry střihu se opakují od části k části;
- krátká doba takt je důležitá.
Nástroj pro ořezávání musí být navržen kolem skutečného lisovaného dílu, nikoli samotné nominální geometrie CAD.
Smrštění formy, odpružení, deformace dílu, kolísání tloušťky a opakovatelnost polohování – to vše ovlivňuje konečnou přesnost oříznutí.
Požadovaná lisovací síla by se měla vypočítat z celkového obvodu řezu, tloušťky materiálu, efektivního odporu ve smyku, počtu souběžných ořezových prvků a příslušného faktoru technické bezpečnosti.
Z tohoto důvodu by bylo zavádějící tvrzení, že každý komponent SMC potřebuje určitou pevnou ořezovou tonáž.
Hlavní nevýhodou ořezávání jsou investice do nástrojů. Pokud se konstrukce součásti často mění, úprava nebo výměna ořezové matrice může eliminovat velkou část ekonomických výhod.
Řezání laserem
Laserové řezání nabízí rychlý bezkontaktní pohyb a flexibilní CNC programování, ale nemělo by být automaticky považováno za preferované řešení pro SMC.
Matrice z termosetové pryskyřice a výztužná vlákna reagují na koncentrovanou tepelnou energii odlišně. V závislosti na složení materiálu a podmínkách laseru mohou potenciální problémy zahrnovat:
- degradace matrice;
- odbarvení;
- karbonizované hrany;
- vytváření kouře;
- tepelně ovlivněné zóny;
- změny lepených povrchů.
Z tohoto důvodu by měly být parametry laseru, jako je výkon, ohnisková poloha, asistenční plyn, rychlost skenování a počet průchodů, vyvinuty pomocí kuponového testování se skutečným složením SMC.
U mnoha konvenčních komponent SMC ze skleněných vláken je snadnější kvalifikovat frézování, vodní paprsek nebo mechanické ořezávání.
Příklad: Oříznutí dílu SMC o rozměrech 200 × 300 × 3,5 mm
Zvažte zjednodušenou součást skříně s následujícími požadavky:
- Rozměr dílu: 200 × 300 mm
- Tloušťka: 3,5 mm
- Přibližná dráha ořezu: 1 000 mm
- Požadovaná tolerance: ±0,30 mm
- Roční objem: 40 000 dílů
- Několik vyvrtaných montážních otvorů
Pro CNC směrování lze dobu obrábění odhadnout jako:
Doba řezání = délka dráhy nástroje ÷ efektivní posuv
Pokud je potvrzena efektivní naprogramovaná rychlost posuvu 3 m/min:
1,0 m ÷ 3 m/min ≈ 20 sekund
To neznamená, že celý dílčí cyklus trvá 20 sekund.
Výrobní kalkulace musí také obsahovat:
- nakládání robota nebo operátora;
- umístění dílu;
- najíždění a zasouvání nástroje;
- obrábění otvorů;
- vykládka;
- odstranění prachu;
- výměny nástrojů;
- příspěvek na kontrolu.
Pokud nakládání, polohování, vrtání, směrování a vykládání vede k celkovému cyklu 50 sekund, toto číslo – nikoli teoretická doba řezání – by se mělo použít pro plánování kapacity.
U 40 000 stabilních dílů ročně by měl výrobce porovnat roční náklady na obrábění s amortizovanými náklady a kratší dobou takt vyhrazeného ořezávání.
To je správný způsob ekonomického srovnání procesů.
Upevňovací a automatizované ořezávací články SMC
Přesné řezací zařízení nemůže kompenzovat špatné držení obrobku.
Díly SMC mohou obsahovat zakřivené povrchy, proměnnou tloušťku stěn, lisovaná žebra a zbytkové zkreslení. Nadměrná upínací síla může deformovat součást během obrábění a způsobit rozměrové chyby po jejím uvolnění.
Mezi běžné možnosti příslušenství patří:
Vakuové přípravky
Vakuové přípravky poskytují distribuovanou přídržnou sílu a rychlé zatížení, zejména u velkých součástí ve tvaru skořepiny.
Jsou účinné, když je k dispozici dostatečná těsnící plocha.
Mechanické upínání
Mechanické svorky poskytují silnější pozitivní retenci, ale měly by být umístěny mimo kritické kosmetické nebo měřicí povrchy.
Použití nadměrného upínacího tlaku na nepodporované stěny SMC může dočasně deformovat součást.
Lokalizační kolíky a vyhrazená hnízda
Výrobní přípravek často kombinuje obrysové hnízdo s polohovacími kolíky a vybranými svorkami.
Strategie vztažných bodů 3-2-1 může být použita tam, kde je to vhodné, k vytvoření opakovatelného systému souřadnic stroje a zároveň se vyhnout zbytečnému nadměrnému omezení.
Upínač by měl poskytovat volný prostor pod dráhou ořezu, aby se fréza nedotýkala přípravku.
Robustní automatizovaná sekvence může vypadat takto:
Kompresní lis SMC → Robotické vyjímání z formy → Chlazení/Stabilizace → Umístění dílů → CNC nebo robotické ořezávání → Vrtání → Odstraňování prachu → Kontrola
Automatizace může také zahrnovat:
- nakládání a vykládání robotů;
- automatická výměna nástrojů;
- monitorování vakua;
- Senzory potvrzení přípravků;
- orientace na základě vidění;
- monitorování zatížení vřetena;
- počítadla životnosti nástrojů;
- bezpečnostní zámky.
Pro výrobce, kteří vyhodnocují automatizovanou ořezávací buňku, by se návratnost investic měla vypočítat z celkového snížení práce, zlepšení doby takt, snížení zmetkovitosti, spotřeby nástrojů, doby provozuschopnosti, údržby a objemu výroby – nikoli samotné nákupní ceny robota.
Kontrola prachu, bezpečnost pracovníků a nakládání s odpady
Mechanické ořezávání vytvrzeného SMC může vytvářet jemné částice obsahující vytvrzenou pryskyřici, výztužná vlákna a minerální plniva.
Přesný profil nebezpečnosti závisí na složení SMC, takže před navržením extrakčního systému by měl být vždy přezkoumán bezpečnostní list dodavatele materiálu.
První prioritou by měla být kontrola kontaminace u jejího zdroje.
Pro CNC směrování to běžně znamená:
odsávání na úrovni nástroje nebo uzavřená ořezávací cela → potrubí → systém sběru prachu
Pro broušení a abrazivní dokončovací práce by měly být kryty umístěny co nejblíže místu tvorby prachu.
Tam, kde je vyžadována ochrana dýchacích cest, musí být výběr respirátoru založen na identifikované kontaminaci a naměřené expozici, spíše než na automatickém přiřazování stejné masky ke každé operaci.
Zvláštní pozornost je nutná, pokud přípravek SMC obsahuje krystalický oxid křemičitý. Ve Spojených státech definuje norma OSHA pro všeobecný průmysl pro dýchatelný krystalický křemen akční hladinu 25 μg/m³ a přípustný limit expozice 50 μg/m³ jako 8hodinový TWA.
Styren by měl být také hodnocen tam, kde je relevantní pro konkrétní systém pryskyřice nebo proces. Nemělo by se předpokládat, že obrábění každé plně vytvrzené součásti SMC vytváří stejnou expozici styrenu.
Shromážděný odpad z lemů by měl být uzavřen a oddělen od běžného odpadu z výroby. Zařízení by měla určit možnosti likvidace nebo recyklace podle složení materiálu, místních pravidel pro nakládání s odpady, kontaminace a schopností dostupných dodavatelů recyklace.
Kontrola a povrchová úprava po oříznutí
Oříznutá součást by měla být hodnocena pomocí kritérií spojených s její skutečnou funkcí.
Mezi typické metody kontroly patří:
- digitální posuvná měřítka pro jednoduché rozměry;
- go/no-go měřidla pro opakovanou výrobu;
- měření profilu;
- optická kontrola;
- 3D skenování;
- souřadnicové měřicí stroje pro kritickou geometrii.
Inspekční plán může definovat:
| Funkce | Příklad ovládání |
|---|---|
| Celkový ořezaný rozměr | Tolerance kresby |
| Poloha montážního otvoru | Tolerance polohy od počátku |
| Vylomení okraje | Maximální přípustný vizuální nebo rozměrový limit |
| Otřepy / uvolněné vlákno | Žádný zásah do montáže |
| Poloměr hrany | Výkres nebo požadavek zákazníka |
| Kosmetický okraj | Schválený referenční vzorek |
Požadavky by měly vycházet z výkresu součásti a zákaznické specifikace spíše než z použití jednoho univerzálního standardu kvality hran SMC.
Po oříznutí mohou díly vyžadovat kartáčování, broušení, lokální odstranění otřepů, odstranění prachu, přípravu nátěru nebo utěsnění hran.
Pokud se objeví nadměrné praskání vláken, jednoduchým přidáním ruční operace broušení může dojít ke skrytí příznaku, aniž by došlo k nápravě procesu.
Výrobce by měl prozkoumat:
- opotřebované nástroje;
- nesprávná rychlost posuvu nebo vřetena;
- nedostatečná podpora příslušenství;
- vibrace;
- špatná vstupní nebo výstupní strategie;
- nekonzistentní tvarovaná geometrie.
Která metoda ořezávání SMC je ekonomičtější?
Nejnižší náklady na strojní hodiny nemusí nutně vést k nejnižším nákladům na součást.
Užitečné srovnání by mělo obsahovat:
Náklady na přijatý díl = náklady na stroj práce nářadí upínací přípravek amortizace ořezávací matrice amortizace spotřební materiál údržba šrot přepracování
CNC směrování obvykle poskytuje atraktivní rovnováhu mezi flexibilitou a přesností.
Vodní paprsek je užitečný pro flexibilní netepelné řezání a obtížné geometrie.
Specializované ořezávání se stává stále atraktivnějším, když je roční objem vysoký a konstrukce součástí je stabilní.
Ruční ořezávání zůstává užitečné pro prototypy a přepracování, ale s rostoucím objemem výroby se stává obtížně kontrolovatelným.
Řezání laserem by mělo být hodnoceno až po potvrzení, že skutečné složení SMC může splňovat požadavky na tepelné poškození a kvalitu hran.
Pro mnoho výrobních linek není nejlepším řešením jeden proces, ale kombinace lisování, automatizované manipulace, ořezávání, vrtání, čištění a kontroly.
Plánování výrobní linky SMC
Požadavky na ořez by měly být v ideálním případě zváženy před dokončením lisovací linky.
Geometrie dílu, očekávaná deformace, umístění vztažných bodů, poloha záblesku, doba výroby, dostupnost robota a požadavky na následné obrábění, to vše může ovlivnit plánování tisku a automatizace.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. se zaměřuje na SMC lisovací zařízení a výrobní řešení pro průmyslové kompozitní komponenty.
Při hodnocení nového projektu SMC pomůžete inženýrům poskytnutím následujících informací vyvinout praktičtější výrobní koncept:
- výkres dílu SMC nebo 3D model;
- složení materiálu;
- maximální rozměry součástí;
- hmotnost dílu a tloušťka;
- požadovaná lisovací síla;
- roční objem výroby;
- cílová doba cyklu;
- rozměrová tolerance;
- požadavky na ořezávání a vrtání;
- požadovanou úroveň automatizace.
Zvažování operací lisování a následného lisování společně může pomoci vyhnout se vytvoření rychlého procesu lisování, který jednoduše přesune úzká místa výroby směrem dolů.
FAQ
Jak si mohu vybrat nejlepší metodu oříznutí pro díl SMC?
Začněte s ročním objemem, geometrií, tloušťkou, tolerancí, složením materiálu a povolenými investicemi do nástrojů. CNC frézování nabízí vysokou flexibilitu, vodní paprsek zabraňuje tepelnému řezání a specializované ořezávání je často atraktivní pro velkoobjemové stabilní produkty.
Jaká nastavení CNC by měla být použita pro směrování SMC?
Univerzální nastavení neexistuje. Otáčky vřetena, posuv, průměr frézy, konstrukce drážky, materiál nástroje a směr řezu by měly být stanoveny pomocí zkoušek s použitím skutečného SMC. Opotřebení nástroje by mělo být sledováno, protože může ovlivnit jak řeznou sílu, tak kvalitu břitu.
Lze díly SMC řezat laserem?
Některé formulace SMC lze zpracovat laserem, ale musí se vyhodnotit tepelná degradace, změna barvy, výpary a teplem ovlivněné hrany. Mechanické frézování nebo řezání vodním paprskem je často snazší kvalifikovat pro konvenční komponenty SMC.
Jak lze zabránit pohybu při vysokorychlostním směrování?
Používejte opakovatelná referenční místa, odpovídající opěrnou podporu, vakuové zóny nebo správně umístěné svorky a volný prostor kolem dráhy frézy. Vyvarujte se upnutí součásti způsobem, který ji dočasně deformuje.
Jak by se měl kontrolovat prach z ořezávání SMC?
Zachyťte prach co nejblíže k místu řezání pomocí odsávání nástroje nebo uzavřené ořezávací cely připojené k příslušnému systému sběru prachu. Posouzení expozice a výběr OOP by měly vycházet ze skutečného složení SMC a naměřených podmínek na pracovišti.
Jak se porovnávají náklady na CNC frézování a ořezávání?
CNC má nižší náklady na vyhrazené nástroje a je snazší jej přeprogramovat, zatímco ořezávání vyžaduje více počátečních nástrojů, ale může zajistit mnohem kratší opakovací cykly. Roční objem, životnost produktu, frekvence změn designu, práce, opotřebení nástrojů a zmetkovitost by měly být zahrnuty do srovnání.


