


Sheet Molding Compound (SMC) se stal důležitým kompozitním materiálem pro výrobce automobilů, kteří hledají lehkou konstrukci, odolnost proti korozi, integraci dílů a opakovatelnou velkoobjemovou výrobu. Úspěšná výroba SMC pro automobily však závisí na mnohem více než jen na umístění materiálu do vyhřívané formy. Stav materiálu, design náplně, teplota formy, profil uzavření lisu, lisovací tlak, doba vytvrzování, přesnost nástroje a kontrola kvality – to vše funguje společně jako jeden výrobní systém.
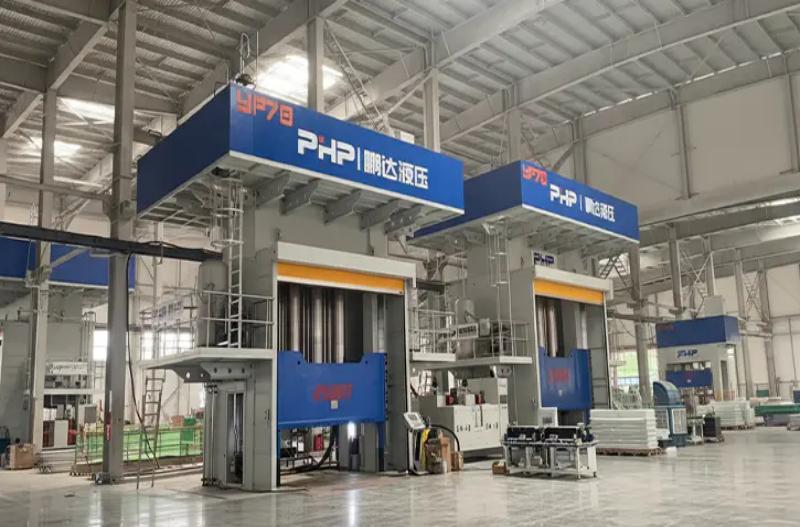
Pro výrobce OEM pro automobilový průmysl, dodavatele Tier-1 a společnosti vyrábějící kompozitní formy je při plánování nové výrobní linky nebo výběru hydraulického lisu zásadní pochopení celého procesu výroby automobilových dílů SMC. Tato příručka vysvětluje proces od přípravy materiálu po kontrolu hotového dílu se zvláštním důrazem na parametry lisu a lisování, které ovlivňují kvalitu, dobu cyklu a konzistenci výroby.
1. Od SMC listu k hotovému automobilovému dílu: Kompletní výrobní proces
Automobilový SMC obvykle dorazí do formovny jako vyzrálý listový materiál chráněný nosnými fóliemi. Na rozdíl od vstřikování, kde se pelety taví a vstřikují přes žlabový systém, lisování SMC začíná s předem stanoveným množstvím a uspořádáním pásového materiálu známého jako poplatek .
Příprava materiálu a návrh vsázky
Deska SMC se nejprve upraví podle doporučení dodavatele materiálu. Operátoři nebo automatizované řezací systémy poté odstraní nosnou fólii, nařežou listy do požadovaných tvarů a zváží je, aby se dosáhlo stanovené hmotnosti náboje.
Umístění náboje je kritické. Ne vždy materiál před lisováním pokryje celou dutinu formy. Místo toho může náplň zabírat pouze část projektované plochy dutiny, takže materiál proudí během stlačování. Optimální pokrytí závisí na geometrii součásti, obsahu vláken, žebrech, výstupcích, tloušťce stěny, požadavcích na povrch a přijatelném směru toku vláken.
Naložení formy a uzavření lisu
Připravená vsázka se umístí do vyhřáté spodní formy. V závislosti na objemu výroby může být nakládání ruční nebo prováděné roboty a automatizovanými manipulačními systémy.
Lis pak sleduje profil řízeného zavírání, spíše než aby se jednoduše pohyboval jednou rychlostí z otevřeného do uzavřeného stavu. Praktická sekvence SMC běžně zahrnuje:
- rychlý přístup ke zkrácení neproduktivního času;
- řízený kontakt s nábojem SMC;
- pomalé uzavírání formy pro řízení toku materiálu;
- nárůst tlaku, když se dutina blíží konečné tloušťce;
- udržování tlaku během vytvrzování termosetové pryskyřice; a
- řízené uvolnění tlaku s následným otevřením formy.
Tento vícestupňový profil pohybu je zvláště důležitý pro velké automobilové komponenty, protože nekontrolované zavírání může nadměrně pohybovat vlákny, zachycovat vzduch, vytvářet záblesky nebo vytvářet nerovnoměrné plnění.
Automobilové aplikace
SMC je vhodný pro komponenty osobních i užitkových vozidel, kde je cenné velkoplošné lisování, odolnost proti korozi, elektrická izolace, rozměrová stabilita nebo lehká konstrukce. Typické aplikace mohou zahrnovat vnější panely karoserie, kryty podvozku, přední konstrukce, kryty a kryty baterií, konstrukční panely, elektrické kryty, vnitřní podpěry a součásti karoserie komerčních vozidel.
2. Automobilové SMC materiály a jejich vliv na lisování
SMC není jednotný standardizovaný materiál. Automobilové druhy se mohou značně lišit v chemii pryskyřic, vyztužení skelnými vlákny, minerálním plnivu, aditivech pro kontrolu smršťování, vytvrzovacím systému, pigmentaci a dalších zpracovatelských aditivech.
Běžná formulace může používat termosetovou matrici na bázi nenasyceného polyesteru vyztuženou nasekanými skleněnými vlákny. Jiné pryskyřičné systémy mohou být vybrány, když se stanou důležitějšími chemická odolnost, teplotní výkon, chování plamene, elektrické vlastnosti nebo jiné požadavky specifické pro aplikaci.
| Materiál Variabilní | Hlavní funkce | Vliv na lisování |
| Pryskyřičný systém | Tvoří termosetovou matrici | Ovlivňuje viskozitu, vytvrzovací teplotu, rychlost vytvrzování a konečný výkon |
| Obsah skelných vláken | Poskytuje zesílení | Vyšší vyztužení může zvýšit odpor toku a požadovanou lisovací sílu |
| Délka vlákna | Ovlivňuje mechanické chování | Ovlivňuje orientaci toku, sílu a chování při plnění |
| Minerální plniva | Upravte cenu, smrštění a rozměrové chování | Ovlivňuje hustotu, viskozitu, povrchovou úpravu a plnění formy |
| Nízkoprofilové přísady | Kontrolujte smršťování výlisku | Může zlepšit kvalitu povrchu a rozměrovou stabilitu |
| Materiální zralost | Zajistí vhodnou konzistenci listu | Přímo ovlivňuje manipulaci, viskozitu a opakovatelnost toku |
| Teplota nabíjení | Určuje počáteční podmínky zpracování | Může ovlivnit počáteční viskozitu a chování při plnění |
Z tohoto důvodu by hydraulický lis neměl být konfigurován pouze na základě obecné specifikace SMC. Vybraná třída automobilového materiálu by měla být vyhodnocena společně s geometrií formy a výrobními požadavky.
3. Parametry lisování a optimalizace doby cyklu
Fáze lisování je místem, kde má výkon lisu největší vliv na automobilovou výrobu SMC. Teplota, tlak, poloha, rychlost a čas musí zůstat dostatečně opakovatelné od cyklu k cyklu.
Teplota formy
Mnoho konvenčních systémů SMC používá vyhřívané formy přibližně v 140–160 °C dosah. S tím by se mělo zacházet spíše jako s inženýrskou výchozí oblastí než jako s univerzální specifikací. Skutečná požadovaná hodnota závisí na chemii pryskyřice, systému iniciátoru, tloušťce součásti, vzdálenosti průtoku a požadované kvalitě povrchu.
Rovnoměrnost teploty může být stejně důležitá jako průměrná teplota formy. Teplejší oblast může začít vytvrzovat předčasně, zatímco materiál stále teče jinam, zatímco chladnější oblast může vyžadovat delší dobu vytvrzení nebo může způsobit neúplné vytvrzení.
Lisovací tlak a tonáž lisu
Lisovací tlak se také výrazně liší. Mnoho konvenčních komponent SMC může zahájit vývoj procesu zhruba během 3,5–10 MPa Obtížné plnění, vysoce vyztužené materiály nebo složité konstrukční díly mohou vyžadovat vyšší hodnoty blížící se nebo překračující 10–15 MPa .
Požadovaná tonáž hydraulického lisu by se proto měla vypočítat především z projektované lisovací plochy a požadovaného tlaku v dutině:
Poté by se měla zvážit technická rezerva pro variace materiálu, nerovnoměrné zatížení, citlivost na blesk, vývoj procesu a budoucí požadavky na výrobu. Výběr lisu SMC pouze z hmotnosti hotového dílu může vést k vážnému poddimenzování.
Doba vytvrzení a udržení tlaku
Doba udržení tlaku nebo doba vytvrzování přibližně 60–180 sekund může být užitečnou předběžnou referencí pro mnoho aplikací SMC automobilového typu, ačkoli tlustší součásti a určité složení mohou vyžadovat delší cykly.
Snaha zkrátit dobu cyklu pouhým zvýšením teploty formy je riskantní. Pokud se povrch začne vytvrzovat před úplným vytečením vsázky, mohou se objevit krátké výstřely, svarové linie, špatné vyplnění žeber nebo povrchové vady.
Odkud obvykle pocházejí zlepšení doby cyklu
- snížení zbytečného času přiblížení k tisku a návratu;
- optimalizace přechodu mezi řízením polohy a řízením tlaku;
- zlepšení rovnoměrnosti ohřevu formy;
- stabilizace hmotnosti a umístění náboje;
- pomocí automatického řezání, nakládání a vykládání;
- optimalizace okna vytvrzování specifického pro materiál;
- použití paralelního ořezávání nebo následných operací; a
- zaznamenávání křivek cyklu pro identifikaci změn procesu.
Moderní servořízené hydraulické lisy jsou zvláště užitečné tam, kde je vyžadováno více stupňů rychlosti a tlaku. Řízení s uzavřenou smyčkou umožňuje receptuře stroje nezávisle definovat rychlost nájezdu, polohu kontaktu, rychlost lisování, tlakovou rampu, přítlak, uvolnění a zpětný pohyb.
4. Návrh forem a lisů pro automobilové díly SMC
Velkoobjemové lisování automobilů vyžaduje, aby forma a lis byly navrženy společně. Dostatečná tonáž automaticky neznamená, že lis může obsluhovat konkrétní formu SMC.
Mezi důležité parametry shody lisování do formy patří:
- projektovaná oblast formování pro výpočet potřebné síly;
- rozměry formy pro určení velikosti desky;
- výška uzavřené formy pro strojový výběr denního světla;
- požadovaná vzdálenost otevření pro výpočet zdvihu;
- požadavky na extrakci dílů pro denní světlo a vůli automatizace;
- hmotnost formy pro návrh desky a konstrukce;
- topné zóny pro rovnoměrnost teploty; a
- rovnoběžnost a tuhost desky pro konzistentní tloušťku dutiny.
U samotné formy musí odvzdušňování umožnit únik zachycených plynů a vzduchu během toku materiálu. Flash landy a přelivové oblasti by měly být navrženy podle chování materiálu spíše než jako dodatečný nápad. Špatné odvětrávání může přispívat k poréznosti, popáleninám a neúplnému plnění, zatímco nevhodná konstrukce přepadu může zvýšit plýtvání materiálem.
Velké automobilové formy by také měly zajistit stabilní rozvod tepla. Rozložení topného kanálu nebo elektrického ohřívače by mělo minimalizovat horké a studené zóny napříč širokými plochami formy. Vložky, vyhazovače a místní prvky musí být navrženy tak, aby nenarušovaly tok materiálu nebo nevytvářely nekontrolovanou orientaci vláken.
5. Kontrola kvality, vady a automobilová kvalifikace
Automobilová výrobní linka SMC potřebuje kontrolu kvality na třech úrovních: kontrola vstupního materiálu, monitorování procesu lisování a validace hotových dílů.
Monitorování procesu
Výrobní záznamy mohou zahrnovat hmotnost vsázky, dávku materiálu, teplotu formy, polohu uzavření, rychlost lisování, špičkový tlak, přídržný tlak, dobu vytvrzování a celkovou dobu cyklu. Sledování těchto proměnných pomáhá výrobcům vytvořit stabilní procesní okno a zkoumat závady pomocí skutečných dat stroje namísto předpokladů operátora.
Typická kontrola hotového dílu
V závislosti na komponentě a specifikaci zákazníka může kontrola zahrnovat vizuální kontrolu povrchu, měření rozměrů, kontrolu souřadnicového měřicího stroje, zkoušky hustoty, zkoušky v tahu nebo ohybu, zkoušky nárazem, hodnocení absorpce vody, tepelnou analýzu, jako je DSC, a vybrané nedestruktivní metody kontroly pro konstrukce kritické z hlediska bezpečnosti.
| Běžná vada | Možné příčiny | Typický korektivní směr |
| Pórovitost / pórovitost | Zachycený vzduch, špatné odvětrání, nevhodný uzavírací profil | Zkontrolujte umístění náplně, odvzdušnění a rychlost zavírání formy |
| Krátký záběr | Nedostatečná náplň, špatný průtok, předčasné vytvrzení nebo nedostatečný tlak | Zkontrolujte hmotnost náplně, teplotu, průtokovou vzdálenost a tlak |
| Nadměrný blesk | Nadměrné nabití, nadměrný tlak nebo stav nářadí | Zkontrolujte hmotnost náplně, profil tlaku a stav formy |
| Warpage | Nerovnoměrné vytvrzení, tepelná nerovnováha nebo orientace vláken | Zkontrolujte rozložení teploty, průběh nabíjení a podporu chlazení |
| Zvlnění povrchu | Tok materiálu, smršťování nebo kolísání teploty | Optimalizujte stav materiálu, teplotu nástroje a profil proudění |
| Delaminace | Stav materiálu, zachycený vzduch nebo nedostatečné zpevnění | Zkontrolujte manipulaci s materiálem, uspořádání náplně a lisovací tlak |
Dokumentace kvality automobilů
U programů OEM a Tier-1 přesahuje schvalování dílů jen jednoduchou kontrolu rozměrů. V závislosti na úrovni zákazníka a dodavatelského řetězce mohou výrobci potřebovat pracovat v rámci systému řízení kvality založeného na IATF 16949 a požadavků na podporu, jako jsou APQP, PPAP, PFMEA, kontrolní plány, MSA, SPC, studie sledovatelnosti a procesní způsobilosti.
Přesný kvalifikační balíček se liší podle OEM a specifických požadavků zákazníka. Ford, General Motors, Stellantis, BMW, Volkswagen a další výrobci automobilů si mohou zachovat své vlastní dodatečné požadavky, takže plán výroby a kontroly by měl vycházet z příslušných zákaznických specifikací, spíše než předpokládat jeden univerzální kontrolní seznam schválení.
Výhody a omezení SMC pro automobilovou výrobu
SMC nabízí několik výhod pro automobilové komponenty. Velké a geometricky složité díly lze často lisovat v jediném nástroji, což umožňuje integraci žeber, nálitků, montážních prvků a dalších funkcí do jedné součásti. Materiál také poskytuje odolnost proti korozi, elektrickou izolaci a příznivý poměr tuhosti k hmotnosti.
SMC však není automaticky nejlevnějším řešením pro každý díl. Velkokapacitní lisy a velké vyhřívané formy vyžadují značné počáteční investice. Tok materiálu a orientace vláken musí být řízeny pečlivě, povrchy třídy vzhledu vyžadují přísnější kontrolu procesu a recyklace termosetových kompozitů zůstává komplikovanější než přetavování konvenčních termoplastů.
Nejsilnější obchodní případ se obvykle objeví, když integrace součástí, odolnost proti korozi, odlehčení, svoboda návrhu a velkoobjemová opakovatelnost ospravedlní investici do nástrojů a vybavení.
Plánujete automobilovou výrobní linku SMC?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. vyvíjí hydraulická a servořízená lisovací řešení pro SMC a další aplikace pro lisování kompozitů.
Pro nový automobilový projekt SMC poskytněte výkres součásti, projektovaná oblast lisování, jakost materiálu SMC, rozměry formy, hmotnost formy, cílová doba cyklu, roční objem výroby, požadovaný způsob ohřevu a požadavky na automatizaci .
Tyto vstupy lze použít k vyhodnocení vhodné tonáže lisu, rozměrů desky, denního světla, zdvihu, konfigurace ohřevu formy, řízení tlaku a polohy, automatizace nakládání/vykládání a celkové konfigurace výrobní linky.
Kontaktujte Wuxi PengdaHZ a prodiskutujte své požadavky na lis SMC nebo automatizovanou linku na formování kompozitů.
Často kladené otázky
Jaké materiály se běžně používají v automobilovém SMC?
Automobilový SMC se běžně skládá z termosetového pryskyřičného systému, sekané výztuže ze skelných vláken, minerálních plniv, přísad pro regulaci smršťování, vytvrzovacích činidel a zpracovatelských přísad. Přesné složení závisí na požadavcích na strukturální, povrchovou, tepelnou, elektrickou a chemickou odolnost.
Jaká teplota a tlak se používá pro automobilové lisování SMC?
Mnoho konvenčních materiálů SMC používá teploty formy kolem 140–160 °C. Předběžné lisovací tlaky mohou běžně spadat do zhruba 3,5–10 MPa, zatímco obtížné konstrukční díly mohou vyžadovat vyšší tlak. Konečné parametry by měly vždy vycházet z doporučení dodavatele vybraného materiálu a měly by být ověřeny zkouškami forem.
Jak vypočítáte tonáž hydraulického lisu potřebná pro automobilový díl SMC?
Předběžný výpočet vynásobí projektovanou plochu lisování požadovaným tlakem v dutině. Poté se přidá příslušná technická rezerva podle návrhu formy, variace materiálu, zatížení dutiny a výrobních požadavků.
Jaké parametry lisu mají největší vliv na kvalitu SMC?
Mezi důležité proměnné patří rychlost zavírání formy, přechod z polohy na tlak, lisovací tlak, tlaková stabilita, doba vytvrzování, rovnoměrnost teploty formy, paralelnost desky a opakovatelnost mezi lisovacími cykly.
Jak mohou výrobci zkrátit dobu cyklu dílů pro automobilový průmysl SMC?
Dobu cyklu lze zkrátit zkrácením neproduktivních pohybů lisu, optimalizací okna vytvrzování specifického pro materiál, zlepšením ohřevu formy, automatizací přípravy a manipulace s náplní, stabilizací umístění náplně a přesunem ořezávání nebo sekundárních operací mimo formovací stanici tam, kde je to praktické.
Jaké jsou nejčastější vady výlisku SMC?
Mezi běžné problémy patří pórovitost, krátké záběry, nadměrný záblesk, zvlnění povrchu, deformace a delaminace. Diagnostika by měla vzít v úvahu stav materiálu, konstrukci náplně, teplotu formy, odvzdušnění, rychlost zavírání lisu, historii tlaku a podmínky vytvrzování dohromady.
Jaké požadavky na kvalitu platí pro automobilové komponenty SMC?
Požadavky závisí na OEM, zákazníkovi Tier-1 a komponentu. Automobilové programy mohou zahrnovat systémy jakosti IATF 16949 spolu s APQP, PPAP, PFMEA, kontrolními plány, MSA, SPC, sledovatelností, studiemi schopností a zákaznickým testováním produktů.
Lze recyklovat výrobní odpad SMC?
SMC je termosetový kompozit, takže vytvrzený šrot nelze jednoduše roztavit a znovu tvarovat jako termoplast. V závislosti na materiálu a regionální odpadové infrastruktuře mohou možnosti zahrnovat mechanické zmenšení velikosti a opětovné použití jako plnivo, využití v cementářském průmyslu, specializované procesy recyklace kompozitů nebo jiné schválené způsoby nakládání s odpady. Výrobci by měli trasu vyhodnotit v souladu s místními předpisy a požadavky zákazníků na udržitelnost. $


